Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Savijač cijevi s dvostrukom glavom za kočione cijevi: praktičan vodič za preciznost za kupce
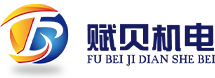
Kočione cijevi najmanje su otporne cijevi na svakom vozilu. Oni su kratki, tankih stijenki, usmjereni oko nosača, spojeva i ovjesnog hardvera, i gotovo uvijek trebaju savijanje blizu svakog kraja, često u različitim ravninama. Na stolu za popravak savršeno je razumno raditi jednu po jednu liniju rukom. U proizvodnji, ili kada ponovno spajate šasiju prema uzorku, zavoj na jednom kraju mora se slagati sa zavojom na drugom do milimetra ili konac jednostavno neće dosegnuti svoju točku ugradnje bez naprezanja. To je upravo problem za rješavanje dvoglavog savijača cijevi za kočione cijevi: oba kraja formirana iz jednog položaja stezanja, u jednom ciklusu, iz jedne referentne točke.
Većina kočionih vodova osobnih automobila su cijevi od 4,75 mm (3/16 inča) s relativno tankom stijenkom, ponekad s jednom stijenkom, često presvučene PVF-om, cinkom ili bakar-niklom. Mali promjer ih čini dovoljno fleksibilnima za usmjeravanje, a ipak je stijenka cijevi dovoljno tanka da će nepažljivim alatom izravnati dio, namreškati unutrašnjost zavoja ili popucati premaz na vanjskom radijusu. Svaki od tih nedostataka potencijalna je točka kvara na sigurnosnom krugu.
Druga poteškoća je duljina. Kočioni vod prolazi između glavnog cilindra ili ABS bloka i crijeva na kraju kotača i obično se nalazi u spojnici ili nosaču na jednoj ili dvije međutočke. Ako je ukupna razvijena duljina manja čak i za nekoliko milimetara, konop odskače od kopče ili opterećuje konusnu maticu. Savijanje obaju krajeva odvojeno, s nestegnutom cijevi između, klasični je izvor te pogreške.
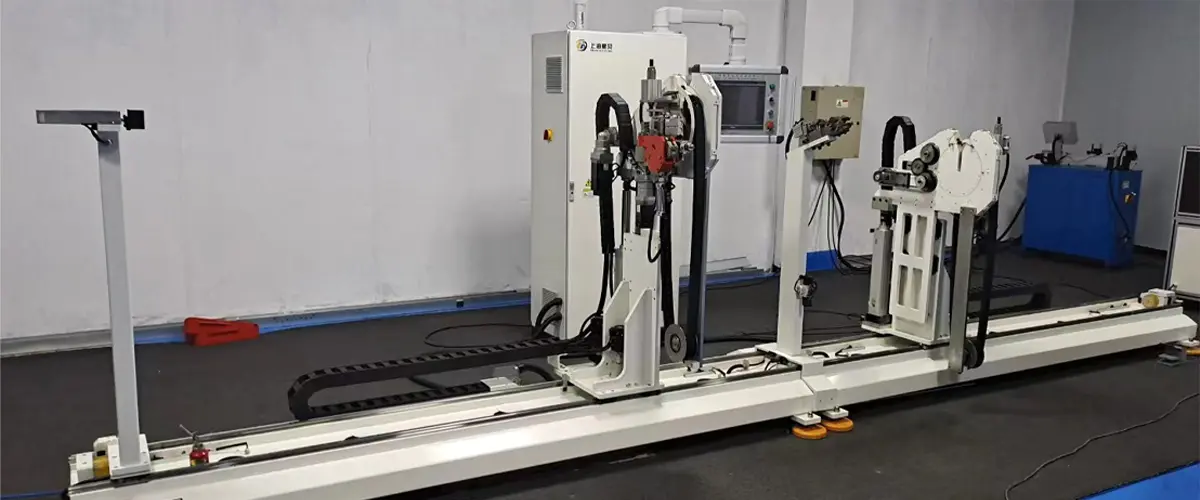
Stroj s dvije glave nosi dvije glave za savijanje na zajedničkom krevetu. Cijev je stegnuta jednom u sredini, između glava, a razmak između glava definira ravni razmak između dviju tangenti zavoja. Svaka glava zatim okreće svoj oblik kako bi nacrtala zavoj, bilo istovremeno ili u kontroliranom nizu. Budući da cijev nikada ne napušta svoju stezaljku, odnos ravne ravnine između dva zavoja zaključan je strojem, a ne okom operatera.
Praktični učinak na rad kočnog voda je značajan. Postavljanje je jedan program ili jedna mehanička postavka umjesto dvije, vrijeme ciklusa pada jer se oba kraja formiraju u istom rukovanju, a otpad naglo pada na kratkim linijama gdje je pogreška ponovnog stezanja gotovo zajamčena. Za svakoga tko proizvodi kočione cijevi u velikim količinama, to je razlika između procesa koji ovisi o osjećaju operatera i onog koji ovisi o brojkama.
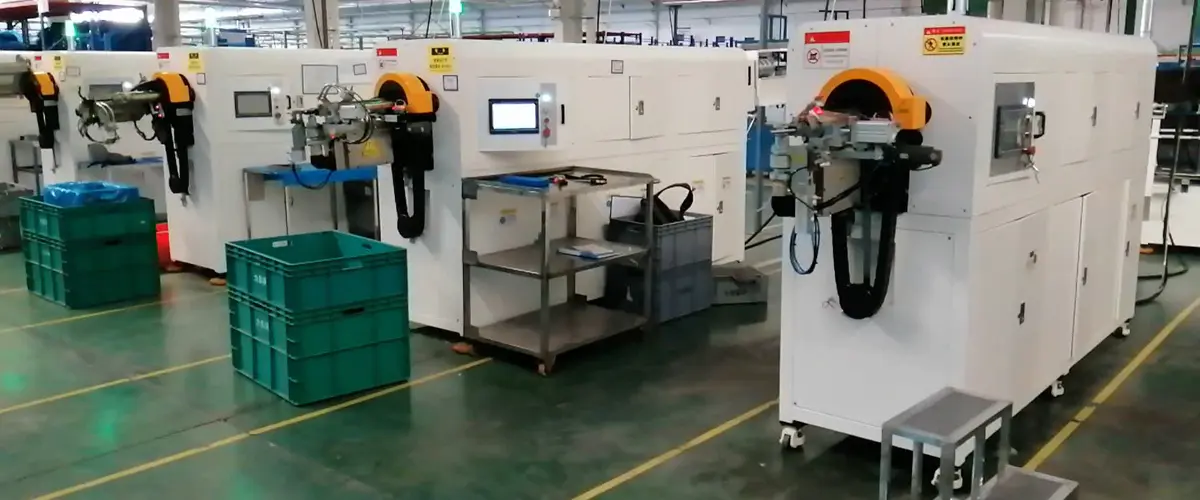
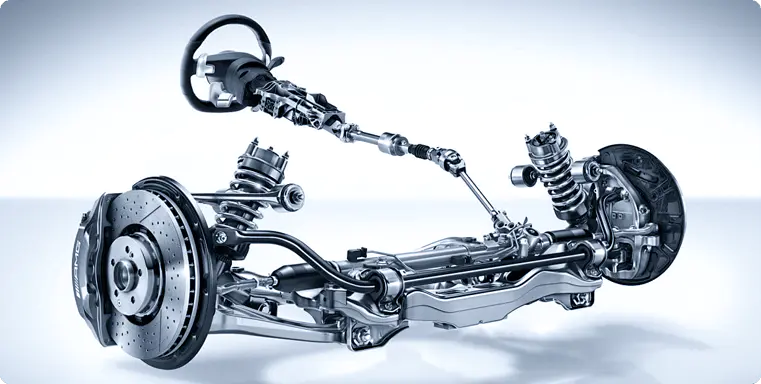 Savijač cijevi s dvostrukom glavom za kočione cijevi Savijanje s dvostrukom glavom dovršava oba kraja u jednoj operaciji stezanja, smanjujući podešavanje, vrijeme ciklusa i otpad za proizvodnju volumenske kočione cijevi. Pogledajte proizvod →
Savijačice s dvije glave nisu jedan proizvod. Oni se nalaze u nizu od jednostavnog hidrauličkog stroja s ručno postavljenim položajima glave do potpuno automatizirane ćelije. Pravi izbor puno više ovisi o uzorku vaše serije i učestalosti promjene nego o glavnoj cijeni.
| Konfiguracija | Kontrola | Tipična uporaba | Gdje Sjaje |
|---|---|---|---|
| Hidraulički dvoglavi | Ručno pozicioniranje glave, nožni prekidač | Servisne radionice, male serije | Jednostavan, robustan, brz za učenje |
| CNC dvoglavi | Servo osi s HMI programima | Mješovite obitelji kočionih vodova, srednji volumen | Programi koji se mogu ponavljati, brza promjena |
| Potpuno automatski dvoglavi | Servo plus automatsko upravljanje | Opskrba automobila u velikim količinama | Stabilna vremena ciklusa, minimalno vrijeme dodira |
U praksi većina proizvođača kočionih vodova završi negdje u sredini: CNC stroj koji pohranjuje program po broju dijela, tako da je promjena opoziv, a ne ponovna kalibracija.
Katalozi strojeva obično vode prema tonaži ili broju ljudi. Za kočione cijevi, korisni brojevi su uži i specifičniji. Uzmite uzorak svoje najtvrđe linije na bilo koju demonstraciju i inzistirajte na tome.
Springback je varijabla koja izvlači ljude. Kočna cijev od bakra i nikla mekana je i manje predvidljivo opružuje od presvučenog čelika, tako da će ista prva proizvesti malo drugačiji konačni kut na svakom materijalu osim ako kontrola ne kompenzira. Čelik s tankim premazom obično ima koristi od trna ili dobro poduprte papuče za brisanje kako bi unutarnji radijus bio čist. Tvrđe cijevi toleriraju manje savijanja prije nego što strada premaz.
Komercijalna vozila dodaju treći materijal: najlon i PA cijev za krugove zračnih kočnica, gdje je cijev veća, elastičnija i daleko osjetljivija na pritisak stezanja. Logika savijanja je povezana, ali postavke nisu prenosive, pa se isplati razumjeti obitelj materijala prije kupovine alata. Naše vlastite bilješke o odabir stroja za savijanje najlonskih cijevi detaljnije pokriti razlike.
Kako volumeni rastu, ograničenje se obično pomiče s kvalitete savijanja na rukovanje. CNC stroj s dvije glave uklanja procjenu operatera od savijanja, ali i dalje treba nekoga da utovari i istovari svaku cijev. To je točka u kojoj se potpuno automatski stroj, ili savijačica integrirana u liniju za oblikovanje, počinje isplaćivati u radu i dosljednosti, a ne samo u točnosti.
Razumni put je inkrementalan. Započnite sa strojem koji pouzdano održava vašu najnižu toleranciju kočionog voda, a zatim automatizirajte rukovanje oko njega kada proces postane stabilan. Kupnja automatizacije povrh nestabilnog procesa samo brže proizvodi otpad.
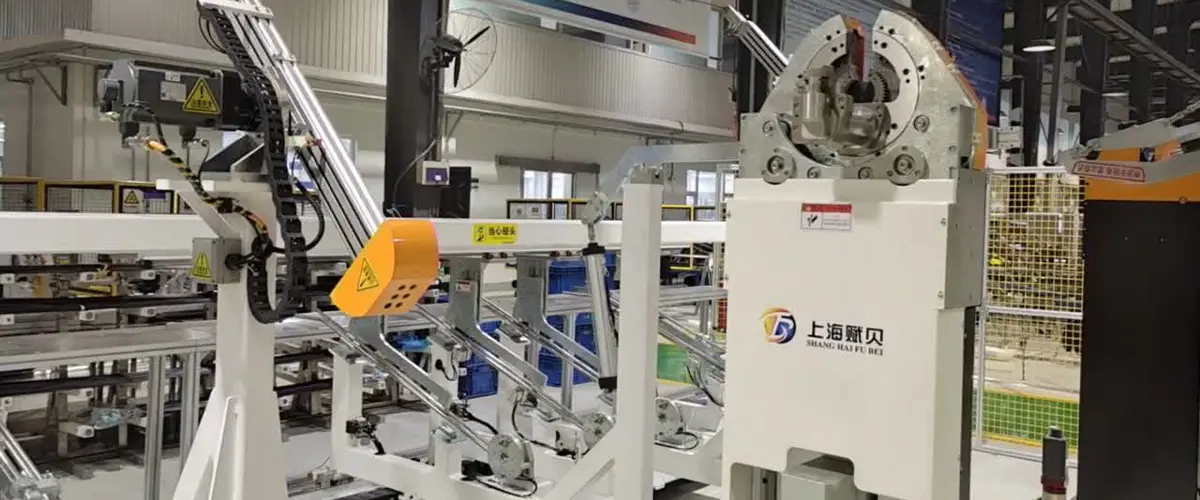
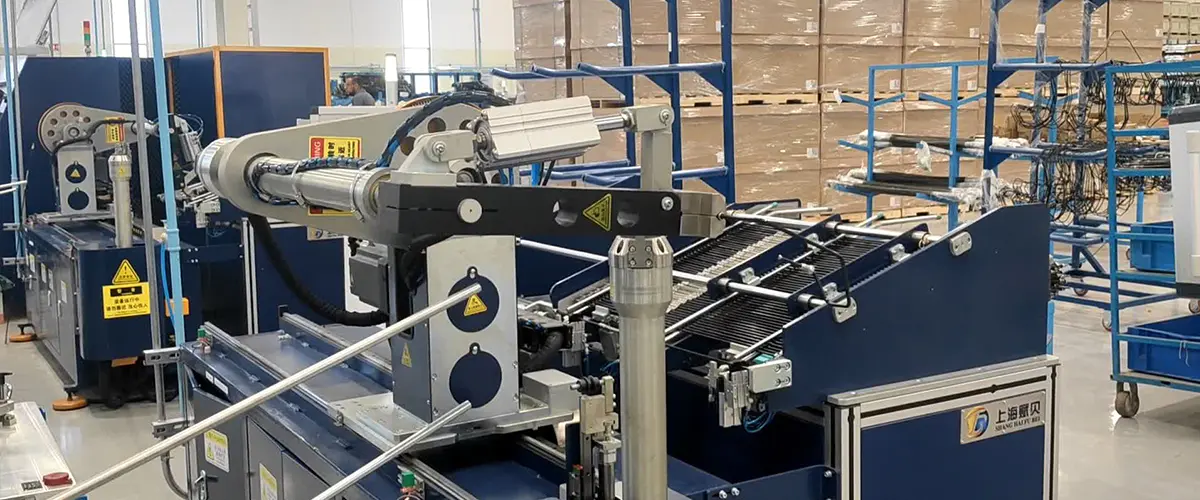
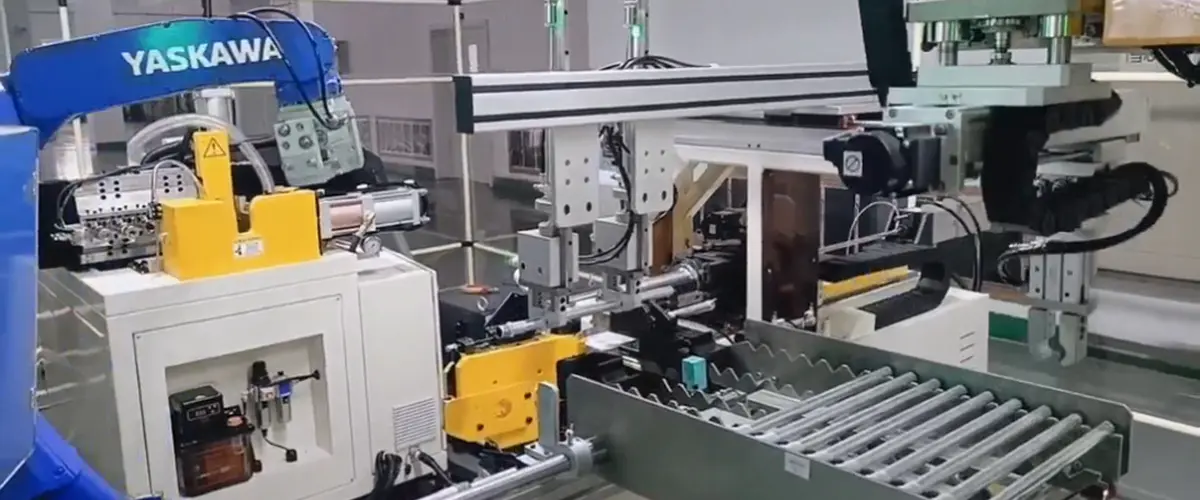
CNC dvoglavi stroj za savijanje cijevi za kočnice i hidraulične vodove CNC savijačica s dvije glave s automatskim punjenjem i pražnjenjem podržava visokopreciznu proizvodnju kočnica i hidrauličkih linija velike količine, pomažući stabilizirati procese prije daljnje automatizacije. Pogledajte proizvod → Potpuno automatski stroj za savijanje cijevi s dvostrukom glavom za proizvodnju bez nadzora Potpuno automatski utovar, savijanje na dva kraja i pražnjenje podržavaju kontinuiranu proizvodnju cijevi velikog volumena, smanjujući varijacije ručnog pozicioniranja nakon što je proces savijanja stabilan. Pogledajte proizvod → Shanghai Fubei proizvodi opremu za obradu cijevi od 2012., radeći iz Songjianga sa servo kontrolom, HMI i računalnim upravljanjem u cijelom asortimanu. Obitelj savijača s dvostrukom glavom izrasla je iz te iste jezgre za savijanje, a sada pokriva hidrauličke, CNC i potpuno automatske varijante, uz opremu za oblikovanje krajeva cijevi, skošenje, predenje i prešanje i kompletne linije za oblikovanje cijevi za automobilske klima-uređaje.
Što to znači za kupca kočionog voda prilično je jednostavno: stroj, alat i savjeti o procesu dolaze s istog mjesta. Većina pitanja koja vrijedi postaviti prije kupnje odnosi se na vašu cijev, radijus i šaržni uzorak, a dobavljač koji savija cijev svaki dan može na njih odgovoriti iz iskustva, a ne iz specifikacije. Više informacija o tvrtki dostupno je na o stranici .
Ako procjenjujete dvoglavi savijač cijevi za kočione cijevi, započnite mjerenjem najkraće linije koju napravite i polumjera u najgorem slučaju na njoj. Ta dva broja će eliminirati većinu tržišta za vas i učiniti preostali izbor mnogo lakšim za opravdanje.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Zgrada A, br. 299 Tangming Road, industrijska zona Shihudang, okrug Songjiang, Šangaj, Kina
Autorska prava © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights rezervirano Tvornica opreme za automatiziranu obradu cijevi