Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Vodič za stroj za savijanje cijevi: Vrste, odabir, postavljanje i osnove rada
Gotovo svaka tekućina ili plin koji se kreće kroz stroj mora putovati oko nečega — bloka motora, kompresora, šine okvira, vatrozida. Ravna cijev rijetko odgovara. A stroj za savijanje cijevi je oprema koja pretvara ravnu duljinu cijevi u glatku, preciznu krivulju, i to na isti način na desetom dijelu kao i na prvom.
Princip je lako opisati. Stroj drži cijev, podupire je iznutra i izvana i vuče je oko rotirajuće matrice. Ono što razlikuje čisti zavoj od spljoštenog ili naboranog svodi se na alate, kontrolu i iskustvo ljudi koji ga postavljaju.
Rotacijsko savijanje najvažnija je metoda u industrijskoj proizvodnji i većina strojeva u modernim radionicama izgrađena je oko nje. Cijev se opterećuje i gura naprijed sve dok početak savijanja ne sjedne na matricu za savijanje. Zatim se stezna matrica zatvara i zaključava cijev u utor te matrice. Iza njega, tlačna matrica prati cijev dok putuje, dok matrica brisača podupire unutarnju stijenku odmah iza točke savijanja. Unutar cijevi, trn čuva stijenku od urušavanja.
Zatim se matrica za savijanje okreće i sa sobom povlači cijev. Budući da se stezaljka i cijev kreću zajedno, materijal je rastegnut s vanjske strane krivulje i sabijen s unutarnje, što je upravo ono što zahtijeva dobro savijanje. Sve ostalo u stroju postoji kako bi držalo tu deformaciju pod kontrolom.
| komponenta | Uloga u zavoju |
|---|---|
| Bend die | Postavlja radijus središnje crte i oblik krivulje |
| Stezna matrica | Pričvršćuje cijev na matricu za savijanje tako da ne može skliznuti |
| Tlačna matrica | Prati cijev i kontrolira vanjsku stijenku zavoja |
| Matrica brisača | Podržava unutarnji zid odmah iza točke savijanja |
| Trn | Nalazi se unutar cijevi i sprječava urušavanje stijenke |
Ako ste novi u procesu, naš vodič na jednostavnom jeziku kako radi stroj za savijanje cijevi prolazi kroz isti niz korak po korak.
Nije svaka zakrivljena cijev napravljena na isti način. Obitelj strojeva je široka i svaki dizajn odgovara drugom poslu:
Za većinu proizvođača koji rade s cijevima promjera do nekoliko inča, prvi i četvrti tip pokrivaju većinu svakodnevne proizvodnje.
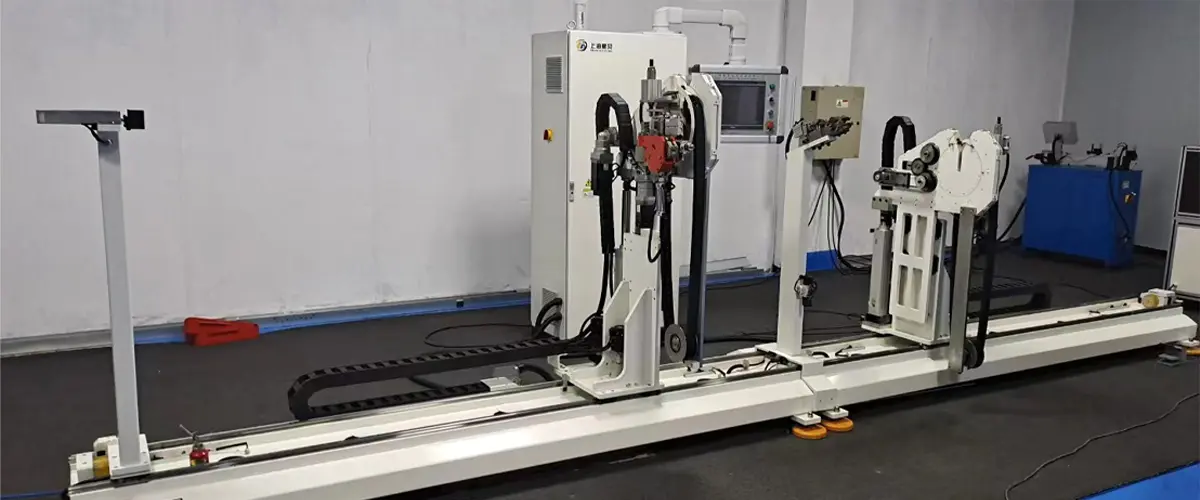
Stroj s jednom glavom savija jedan po jedan radijus. Operater puni cijev, stroj savija, a cijev se premješta za sljedeće savijanje ili je dio gotov. Ovo je još uvijek najfleksibilniji raspored na podu: promijenite alat i program, a isti stroj obrađuje drugi dio.
Ono u čemu se moderni stroj s jednom glavom razlikuje od starijih je upravljanje. Servo pogonjene osi kontroliraju posmak, rotaciju između savijanja i sam kut savijanja. Nakon što je program provjeren, operater ne treba ništa podešavati na osjećaj — stroj ponavlja isti pokret za cijelu seriju.
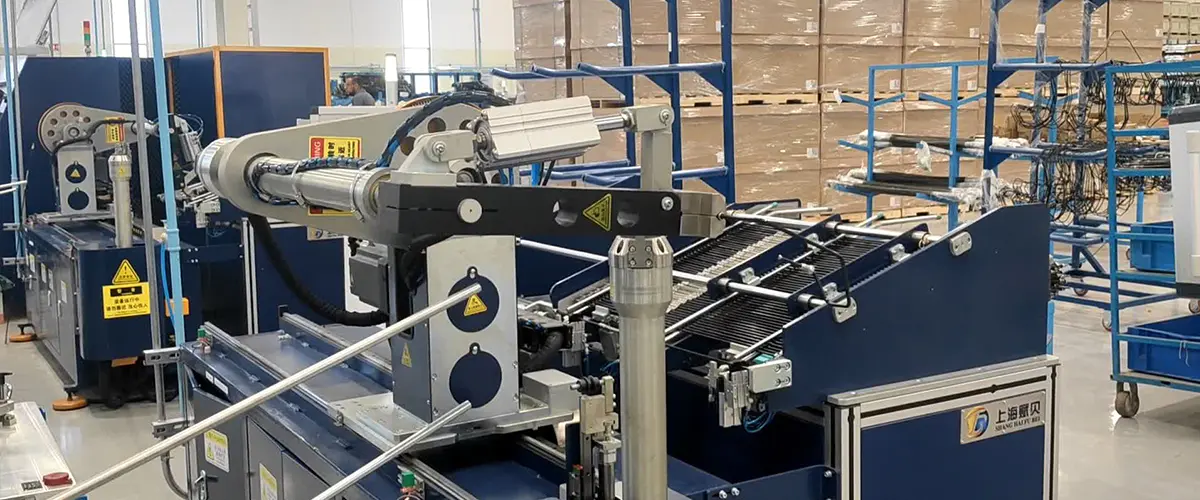
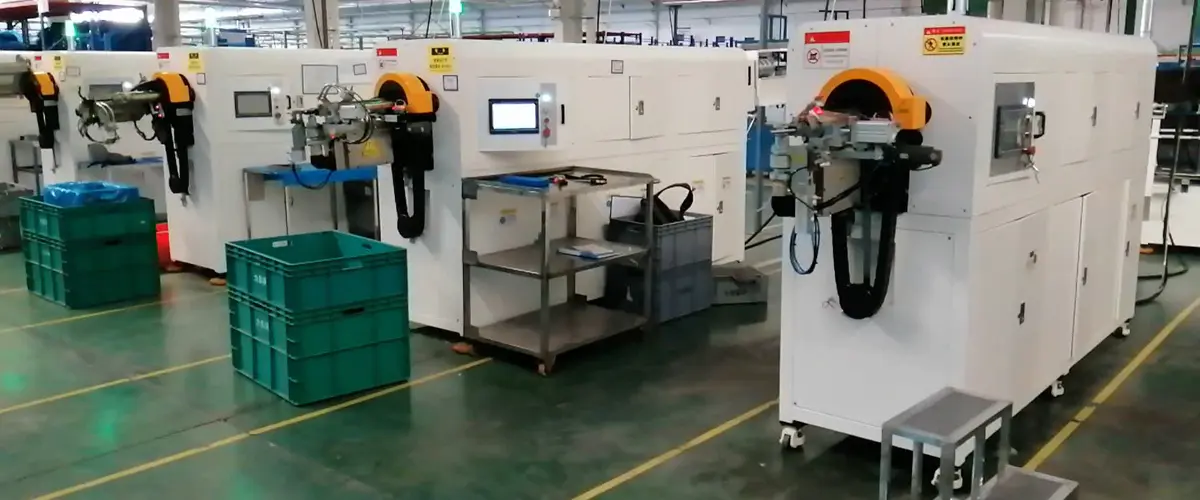
 Potpuno automatski stroj za savijanje cijevi s jednom glavom Savijačica cijevi s jednom glavom sa servo pogonom s automatskim punjenjem i integriranim radnim procesom, prikladna za ponovljivu serijsku proizvodnju čeličnih, aluminijskih i bakrenih cijevi. Pogledajte proizvod →
Savijačica s dvije glave nosi dvije glave za savijanje okrenute jedna prema drugoj, tako da se oba kraja cijevi mogu oblikovati odjednom. Za dijelove sa zavojima na oba kraja i ravnim putem između, ovo dramatično skraćuje vrijeme ciklusa i uklanja drugi korak rukovanja.
Automobilski kočni vodovi su klasičan primjer. Obično su kratki, tankih stijenki i proizvode se u vrlo velikim količinama, a svaki milimetar položaja zavoja je bitan jer konac mora prolaziti oko komponenti ovjesa i šasije bez da ih dodiruje. CNC dvoglavi stroj sa servo upravljanim glavama održava te položaje dosljednima od prvog dijela do desettisućitog.
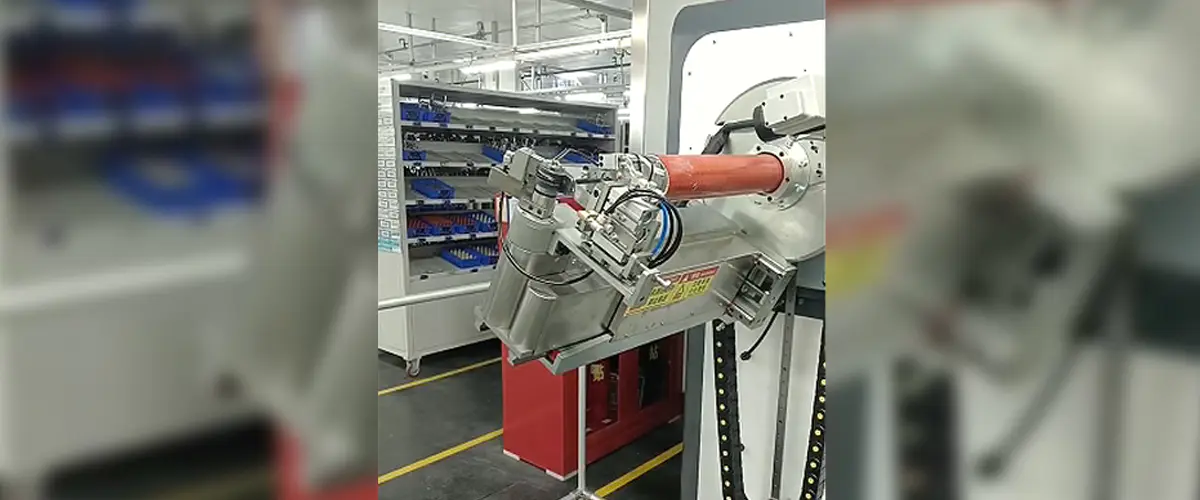
CNC dvoglavi stroj za savijanje cijevi za kočnice i hidraulične vodove Savijačica cijevi s dvostrukom glavom velikog volumena sa servo upravljanim glavama, automatskim utovarom s obje strane i CNC programiranjem, prilagođena za konzistentnu proizvodnju kočnica i hidrauličkih vodova. Pogledajte proizvod → Prije usporedbe modela, korisno je zapisati stvarne zahtjeve dijela. Odgovori brzo sužavaju polje:
Stavite ovih šest odgovora na papir i specifikacija će se gotovo sama napisati.
Plastične cijevi se ne ponašaju kao metalne. Više odskače, lako se grebe i može se savijati umjesto da se savija ako je radijus pretijesan. Stroj za savijanje najlonskih cijevi stoga koristi drugačiju geometriju alata, blaži pritisak stezanja i često grijani ili temperaturno kontrolirani proces kako bi materijal slijedio matricu umjesto da se bori s njom.
U klimatizacijskim i automobilskim aplikacijama, najlonske i PA žice su uobičajene jer su lagane, otporne na koroziju i jeftine. Njihovo točno savijanje i dalje ovisi o istim osnovama: pravom radijusu, pravoj potpori i sustavu upravljanja koji točno ponavlja pokret.
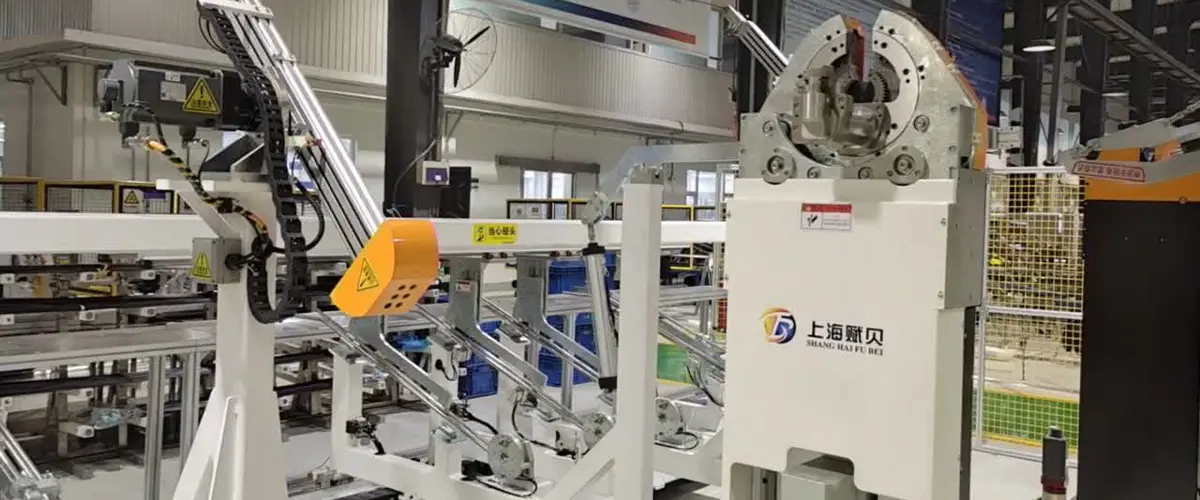
Jednom kada je dio stabilan i volumen dovoljno velik, stroj za savijanje prestaje biti samostalan alat i postaje jedna stanica u liniji. Cijevi se režu, savijaju, oblikuju krajevi, testiraju i pakiraju u nizu, često s automatskim utovarom između koraka. Dobitak nije samo brzina - to je dosljednost, jer ljudske varijacije između smjena nestaju.
Formiranje cijevi automobilskog klima uređaja dobra je ilustracija. Ove linije imaju nekoliko zavoja, specifičan krajnji oblik i provjeru curenja, sve na dijelu koji mora odgovarati fiksnoj točki na vozilu. Izgradnja tog toka kao jedne integrirane linije, umjesto pet nepovezanih strojeva, obično je ono što čini razliku u stopi otpada.
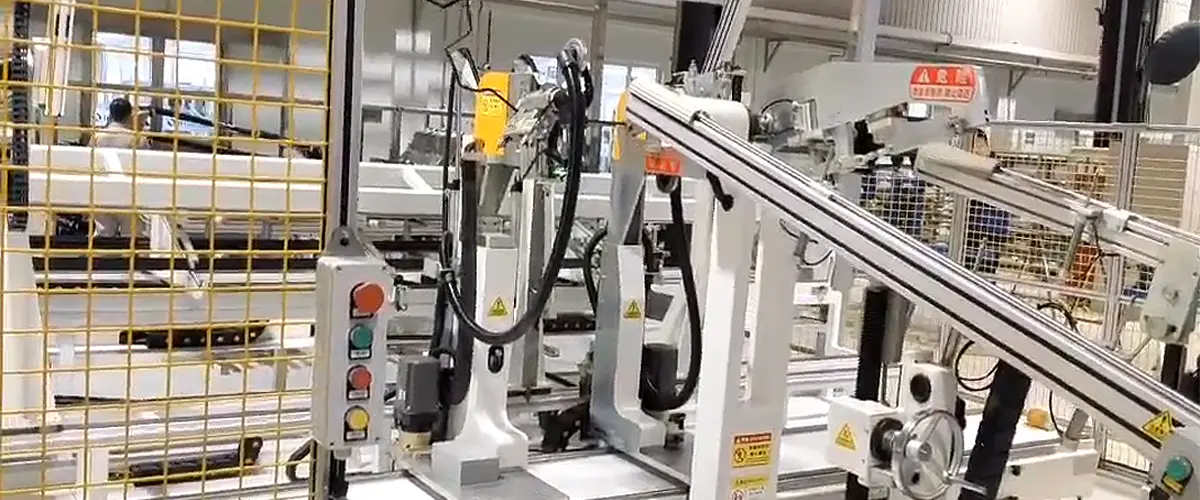
Automatizirana proizvodna linija za oblikovanje cijevi za automobilske klima-uređaje Integrirana automatizirana linija koja kombinira oblikovanje krajeva, savijanje i robotski prijenos, smanjujući korake rukovanja dijelovima cijevi za automobilske klima uređaje s različitim operacijama na svakom kraju. Pogledajte proizvod → Oprema za savijanje je izdržljiva, ali točnost se smanjuje ako se zanemari. Nekoliko navika održava stroj poštenim tijekom godina proizvodnje:
Ništa od ovoga nije komplicirano. To jednostavno mora biti nečiji posao.
Da, ali svaki promjer treba svoj set alata i vlastiti program. Okvir stroja ostaje isti; matrica za savijanje, matrica za stezanje, matrica za pritisak i promjena trna.
S trnom i matricom za brisanje, radijus središnje crte od otprilike jedan do jedan i pol puta veći od promjera cijevi može se postići na mnogim materijalima s tankom stijenkom. Sve što je čvršće počinje zahtijevati poseban alat ili drugačiji postupak.
Ne uvijek. Ako su dijelovi jednostavni, a volumen mali, dobro postavljeni ručni stroj može obaviti posao. CNC se isplati kada su ponovljivost i brzina prijelaza važniji od početne cijene.
Odabir savijača zapravo nije kataloška odluka. Ovisi o dijelu, materijalu, volumenu i ljudima koji će upravljati strojem. Zato najkorisniji razgovor obično počinje crtežom, oglednim dijelom ili popisom onoga što danas nije u redu.
Gradimo opremu za obradu cijevi od 2012. godine, a možete pročitati više o tome kako radimo i kako tipičan projekt izgleda iznutra. Ako već imate dio na umu, pošaljite nam dimenzije i materijal — mi ćemo vam iskreno reći je li to jednostavan posao ili posao koji treba detaljnije pogledati.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Zgrada A, br. 299 Tangming Road, industrijska zona Shihudang, okrug Songjiang, Šangaj, Kina
Autorska prava © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights rezervirano Tvornica opreme za automatiziranu obradu cijevi