Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Potpuno automatski stroj za savijanje cijevi s dvostrukom glavom: praktičan vodič za kupce
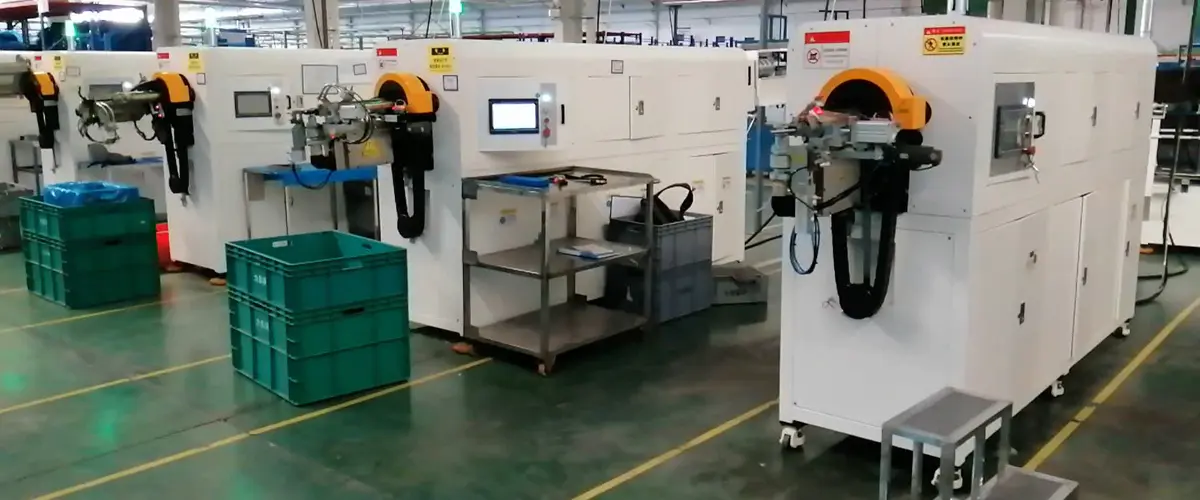
Potpuno automatski dvoglavi stroj za savijanje cijevi ima tendenciju tiho, a ne dramatično promijeniti radni prostor. Umjesto da operater ubacuje jedno po jedno savijanje u jednu glavu, dvije glave za savijanje rade na istoj cijevi — ponekad unutar istog ciklusa — dok stroj sam upravlja uvlačenjem, rotacijom i pozicioniranjem. Za svakoga tko proizvodi ponovljive sklopove cijevi u volumenu, stvarni dobitak nije broj na specifikacijskom listu. To je stabilan ritam koji stroj donosi propusnosti, stopi otpada i broju osoblja.
Ono što slijedi je praktičan pogled na to kako su ti strojevi napravljeni, što specifikacije zapravo znače u svakodnevnoj proizvodnji i što vrijedi provjeriti prije nego što se odlučite za konfiguraciju.
Fraza se slobodno koristi u trgovini. Na hidrauličnoj savijačici s dvije glave, dvije se glave mogu pomicati zajedno, ali operater i dalje opterećuje cijev, gura je do graničnika i pokreće svako savijanje. Istinski automatski stroj zatvara tu petlju. Servo pokretane osovine za pomak i rotaciju indeksiraju cijev između zavoja, glave su programirane za kompenzaciju kuta i opruge, a pohranjeni recept reproducira cijeli niz pritiskom na gumb.
U praksi, tri mogućnosti odvajaju automatsku od poluautomatske opreme:
Kada su sva tri prisutna, isti stroj može pokrenuti jedan broj dijela u svim promjenama ili se kretati između obitelji sličnih dijelova bez iskusne ruke koja ponovno bira svaku os. Ta fleksibilnost često vrijedi više od vremena glavnog ciklusa, posebno u pogonima koji rade mješovite serije.
Ako je savijanje cijevi još uvijek novost u vašem timu, slijedi naš vodič na jednostavnom jeziku kako radi stroj za savijanje cijevi pokriva osnove izrade alata, stezanja i geometrije savijanja prije nego počnete uspoređivati modele.
Dvije glave na jednom krevetu zvuče jednostavno, ali način na koji se odnose jedna prema drugoj definira što stroj može proizvesti. Taj odnos vrijedi rano utvrditi, jer ga je mnogo teže promijeniti kasnije nego kontrolnu opciju ili set alata.
Svaki dizajn s dvostrukom glavom ne savija oba kraja odjednom. Neki strojevi zrcale glave kako bi proizveli simetrične dijelove u jednom ciklusu — upravljače, okvire sjedala, jednostavne U-oblike, simetrične fluidne linije. Drugi drže glave neovisnima, tako da se lijevi i desni zavoji mogu razlikovati u kutu i ravnini savijanja. Oba su legitimno "dvoglava", ali rješavaju različite probleme.
Praktično ograničenje za mnoge dijelove je geometrija, a ne tonaža. Drugi zavoj može pokušati proći kroz prvi ili cijev može zaprljati tijelo glave usred ciklusa. Graditelji to rješavaju razmakom između glava, podesivim duljinama savijenih ruku i pažljivim redoslijedom savijanja. Ako vaš dio ima male udaljenosti od središta do središta, potaknite to na početku razgovora - desetominutni pregled crteža može uštedjeti mjesece zaobilaznih rješenja.
Dva zavoja na jednoj cijevi znače dvije šanse za grešku. Servo upravljanje, kruti okvir i ponovljivo stezanje održavaju stabilnim razmak između zavoja — što je upravo dimenzija koja locira dio u vozilu ili sklopu. Ovdje je dosljednost ono što razlikuje stroj koji dobro izgleda u demonstraciji od onog koji ima toleranciju u četrdesetom tjednu.
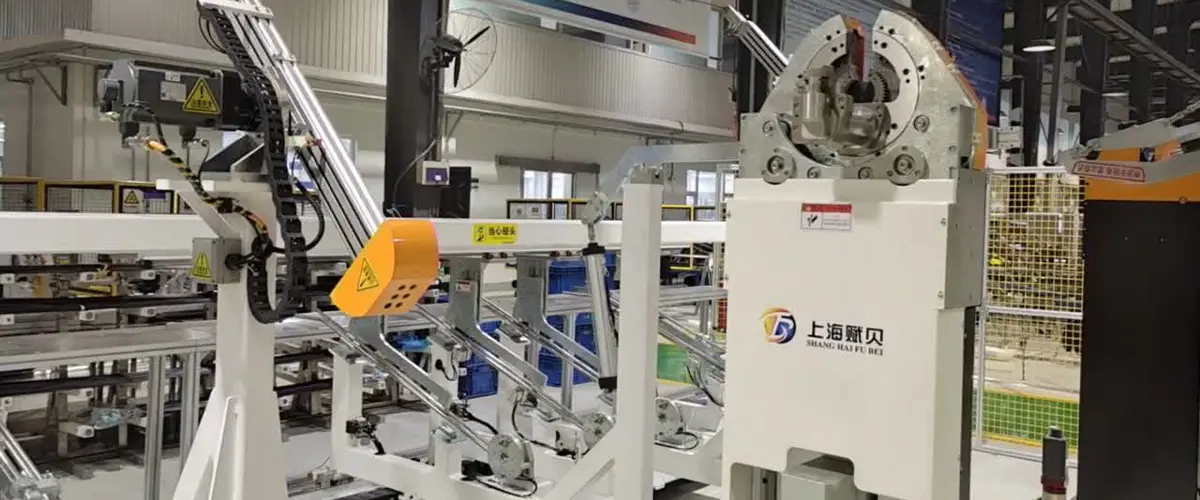
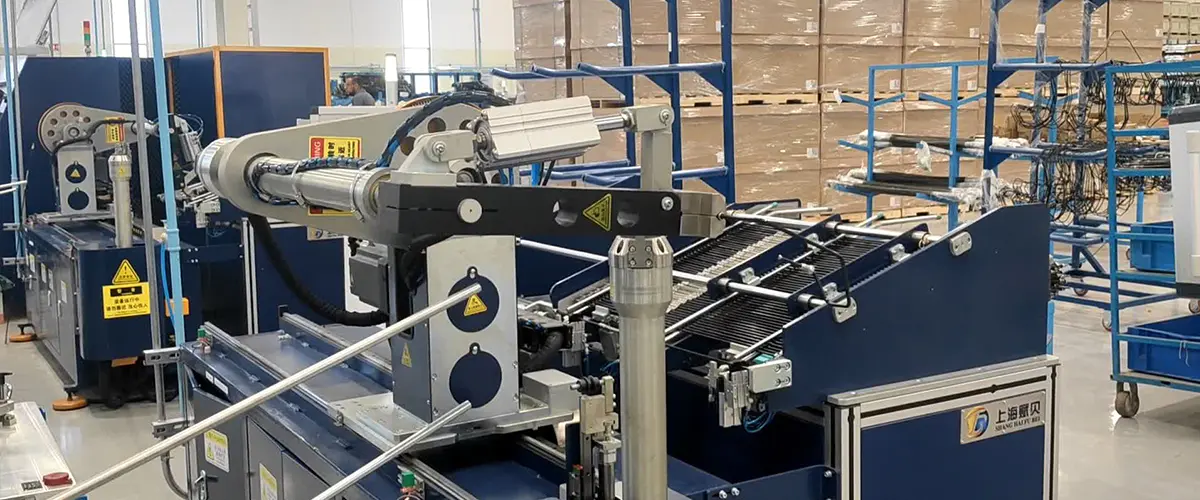
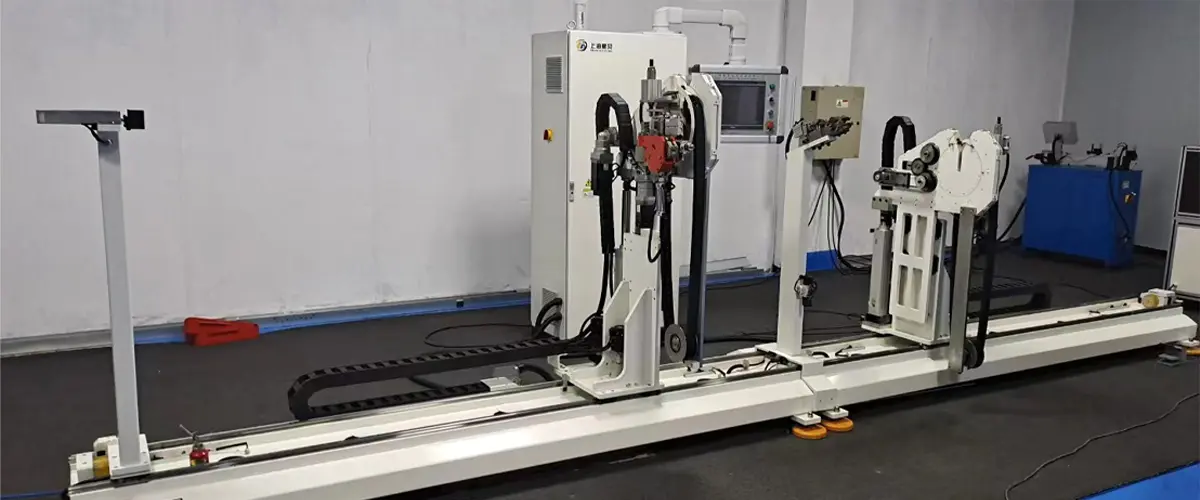
 Potpuno automatski stroj za savijanje cijevi s dvostrukom glavom Napravljen za proizvodnju velikih količina cijevi bez nadzora u rasponu duljina od 1.000 do 5.000 mm, ovaj potpuno automatski CNC savijač cijevi s dvije glave upravlja cijelim procesom... Pogledajte proizvod →
Naš vlastiti potpuno automatski stroj s dvostrukom glavom razvijen je upravo oko ovog pitanja: kako održati dva zavoja dosljednima dok operater jednostavno nadzire.
Brojevi modela razlikuju se od proizvođača do proizvođača, ali temeljna usporedba obično se svodi na tri klase strojeva. Tablica u nastavku je pojednostavljeni način postavljanja stroja kandidata prije nego pogledate njegovu detaljnu tablicu s podacima.
| Što uspoređuješ | Hidraulički dvoglavi | CNC dvoglavi | Potpuno automatski dvoglavi |
|---|---|---|---|
| Podešavanje kuta savijanja | Ručno zaustavljanje ili biranje | Programirano po osi | Programirano s kompenzacijom |
| Cijevni dovod i rotacija | Rukuje operater | Djelomično napajanje | Servo-indeksirana, zatvorena petlja |
| Promjena | Dugo, ovisno o alatu | Nekoliko minuta | Opoziv recepta, obično nekoliko minuta ili manje |
| Uloga operatera | Opterećuje i pokreće svaki zavoj | Učitava i potvrđuje ciklus | Nadzire i nadopunjuje zalihe |
| Najbolje odgovara | Mali volumen, jednostavni dijelovi | Mješovite serije | Ponovljivi sklopovi većeg volumena |
Osim toga, četiri broja odlučuju hoće li stroj odgovarati vašim dijelovima: maksimalni promjer cijevi, debljina stijenke za materijal koji zapravo obrađujete, najmanji radijus središnje linije koji je dostupan s vašim alatom i korisna udaljenost između dviju glava.
Savijanje s dvostrukom glavom najbolje je kada dio ima dva zavoja koji se moraju slagati jedan s drugim - obično cijevi malog promjera u automobilskom radu. Kočni vodovi, vodovi goriva i pare, vodovi klima uređaja, okviri sjedala i rukohvati spadaju u tu kategoriju i svi oni kažnjavaju nedosljednosti kasnije u sastavljanju.
Proizvodnja kočionih cijevi dobar je primjer koliko zahtjevna primjena može biti. Promjeri su mali, radijusi su uski, a svaka struna mora se uredno spojiti sa svojim spojnicama nakon proširenja. Stroj koji drži duljinu rezanja i položaj savijanja održava cijeli nizvodni rad poštenim.
Savijač cijevi s dvostrukom glavom za kočione cijevi Dual-Station Sinkronizacija: Probijanje kroz uska grla produktivnosti Kočione cijevi su obično duge, vitke cijevi — poput kočionih vodova automobila. Konvencionalni si... Pogledajte proizvod → To je razlog iza našeg dvoglavog savijača kočione cijevi: dva kontrolirana savijanja, ponovljivo pozicioniranje i ciklus koji ne ovisi o tome koliko je operater umoran na kraju smjene.
Cijev za automobilsku klimatizaciju još je jedan prirodni dom za ovu klasu opreme. Linije su dugačke, usmjeravanje je složeno, a redoslijed savijanja mora poštovati i razmak ispod haube i priključke na svakom kraju. Gdje to volumeni opravdavaju, savijačica postaje jedna stanica u liniji, a ne samostalni stroj.
Automatska linija za oblikovanje cijevi klima uređaja Integrirana linija kombinira utovar, oblikovanje krajeva, savijanje i istovar s robotskim prijenosom i izmjenom na temelju recepta za različite dijelove cijevi. Pogledajte proizvod → To je smjer kojim ide naša automatska linija za oblikovanje cijevi za klimatizaciju i odražava širu poantu: savijač rijetko živi sam. Nalazi se između rezanja, oblikovanja krajeva, proširenja, presovanja i ispitivanja nepropusnosti. Kada su te stanice specificirane zajedno, rukovanje dijelovima između njih - bez savijanja - obično se pokaže kao najveći skriveni trošak.
Matrice za savijanje, matrice za brisanje, trnovi i stezne čahure se troše, a njihovo se stanje prikazuje u dijelu mnogo prije nego što se pojavi na kontrolnom zaslonu. Pitajte bilo kojeg graditelja kako se mijenja alat, kako se postavlja ili podešava i kako se prati trošenje. Stroj s izvrsnim sjekirama i nezgodnim pristupom alatu koštat će vas više u izgubljenim minutama nego što dobijete u vremenu ciklusa.
Programiranje zaslužuje isti nadzor. Dobar sustav recepata omogućuje postavljanje novog dijela iz crteža ili 3D modela u kratkoj sesiji, zatim doradu jednom i ponovno korištenje zauvijek. Loša dokumentacija tiho opterećuje svaku buduću postavku, pa zatražite da vidite pravi zaslon programa i list za postavljanje koji ide uz njega.
Prije usporedbe citata sastavite sljedeće. To značajno skraćuje razgovor i obično vam daje iskreniji odgovor.
Strojevi koji stignu s jasnom rutinom postavljanja obično postanu produktivni za nekoliko dana. Strojevi koji stignu s priručnikom i rukovanjem traju dulje, bez obzira koliko je dobar hardver.
Većina neplaniranih zaustavljanja vodi do malog popisa: podmazivanje igle, istrošenost matrice brisača, stezna čahura i kalibracija duljine posmaka nakon teškog sudara. Dnevni pregled prva tri i mjesečni pregled četvrtog spriječit će većinu njih. Servo alarmi, kada se pojave, obično su simptom mehaničkog problema, a ne uzrok - suha osovina ili neusklađena matrica će pokrenuti os mnogo prije nego što se bilo što pokvari.
Graditelji koji isporučuju stroj trebali bi vam također moći reći potrošne dijelove, njihov očekivani vijek trajanja i kako ih naručiti. Taj jedan razgovor govori puno o tome kako je oprema dizajnirana.
Shanghai Fubei Electromechanical Equipment gradi opremu za obradu cijevi od 2012. godine, radeći iz okruga Songjiang u Šangaju. Raspon proizvoda kreće se od jednoglavih i dvoglavih savijača do strojeva za najlonske i PA cijevi, opreme za oblikovanje krajeva cijevi, strojeva za skošenje, predenje i prešanje te kompletnih linija za oblikovanje za automobilsku primjenu. Servo kontrola i računalna kontrola nalaze se ispod većeg dijela.
Ono što je važnije u svakodnevnoj uporabi je da isti tim rukuje strojem, alatom i integracijom linije. Kada se dio ne ponaša ispravno - tvrdoglavi radijus, povratni udar koji se ne slegne, zavoj koji zagađuje vlastitu glavu - pomaže razgovarati s ljudima koji grade cijeli sustav, a ne s jednom izoliranom stanicom. Možete pročitati više o našem podrijetlu i načinu na koji radimo ako taj pristup odgovara načinu na koji kupujete opremu.
Najbrži način da dobijete koristan odgovor o potpuno automatskom stroju za savijanje cijevi s dvije glave je slanje crteža umjesto pitanja u sažetku. Promjer cijevi, debljina stjenke, materijal, potrebni radijusi i najteži dio u obitelji govore nam više u pet minuta od duge rasprave o specifikacijama. Odatle možemo jasno reći koja konfiguracija odgovara, koje značajke možete preskočiti i gdje će se vjerojatno nalaziti stvarna ograničenja s vaše strane - bez obzira na to hoćete li na kraju kupiti od nas.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Zgrada A, br. 299 Tangming Road, industrijska zona Shihudang, okrug Songjiang, Šangaj, Kina
Autorska prava © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights rezervirano Tvornica opreme za automatiziranu obradu cijevi