

Dom / Proizvodi / Stroj za savijanje cijevi / Stroj za savijanje najlonskih cijevi / PA stroj za savijanje cijevi
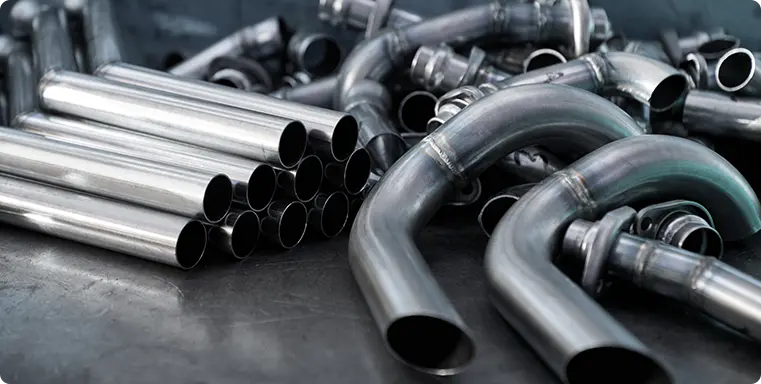
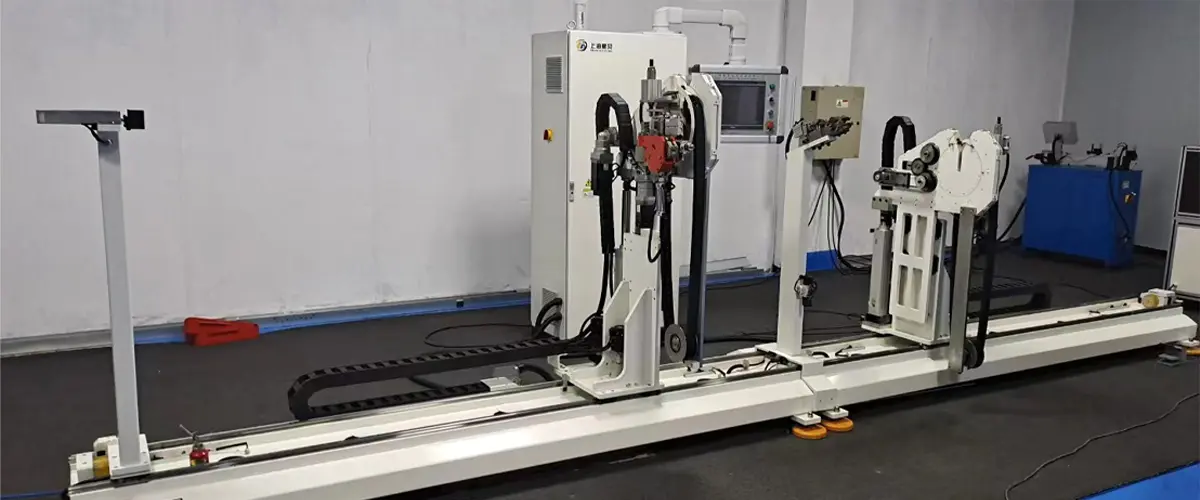
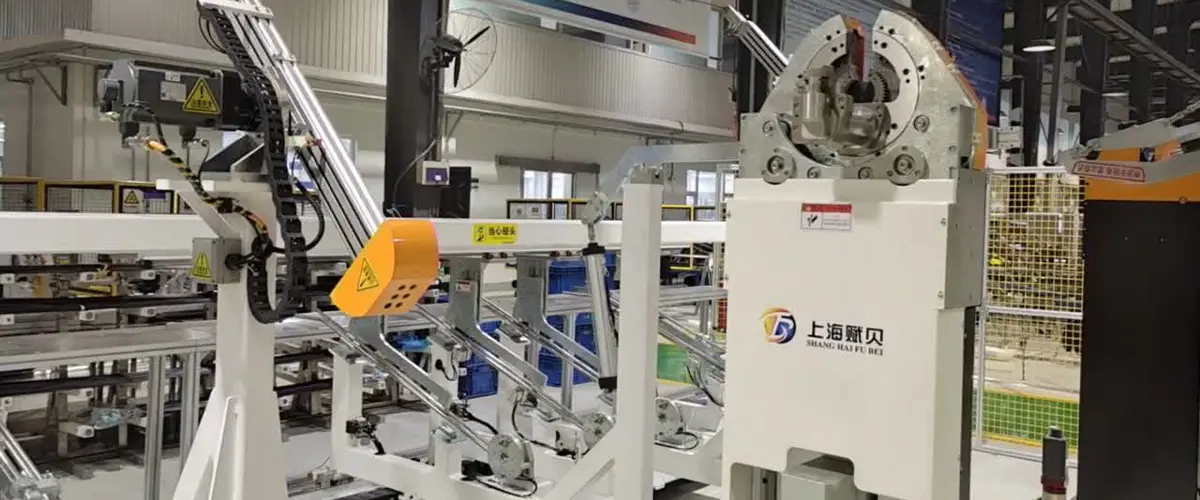
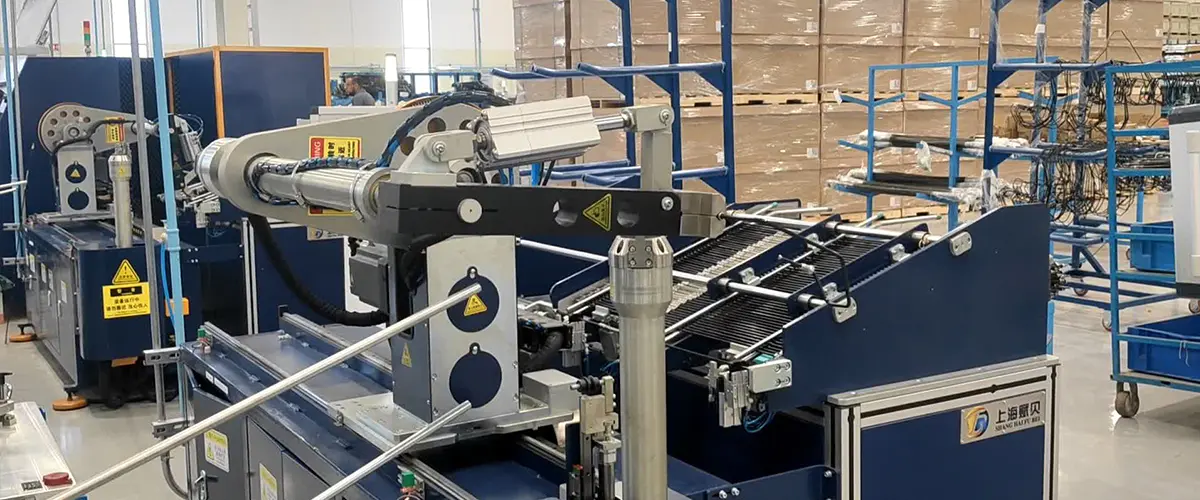
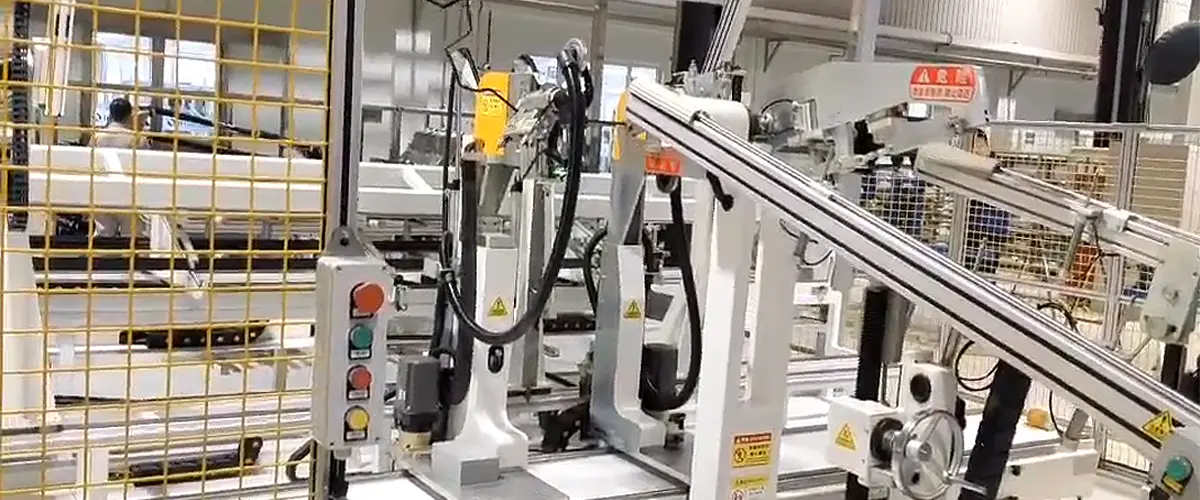
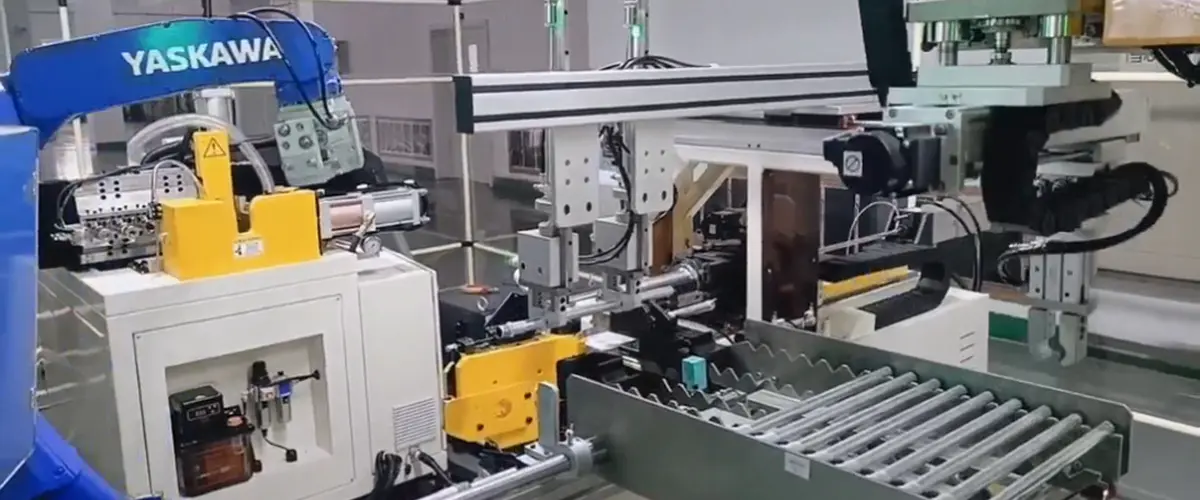
Obrada najlonskih cijevi kao što su PA6 ili PA66 zahtijeva precizno upravljanje toplinom: materijal mora doseći određeni temperaturni raspon da bi se čisto oblikovao i mora se ohladiti odmah nakon savijanja kako bi zadržao svoj oblik. Tradicionalna oprema razdvaja te korake, stvarajući toplinsku nedosljednost i produžujući vrijeme ciklusa. Ovaj stroj integrira sve tri faze — grijanje, savijanje i hlađenje — u jedan, kontinuirani proces.
Integrirani sustav grijanja: Precizno kontrolirani električni grijaći cilindar (vršna snaga: 6,5 kW) isporučuje stalnu, ravnomjernu toplinu cijevi prije savijanja. Regulacija temperature održava se tijekom cijele faze zagrijavanja kako bi se materijal zadržao unutar raspona od 80–125°C koji je prikladan za PA6, PA66 i slične stupnjeve, sprječavajući podgrijavanje (koje uzrokuje pucanje) i pregrijavanje (koje smanjuje čvrstoću materijala).
Hlađenje neposredno nakon savijanja: Ugrađeni sustav zračnog hlađenja aktivira se odmah nakon savijanja, zaključavajući cijev u njezin formirani oblik prije nego što povrat topline može dovesti do odstupanja kuta ili geometrije. Ovaj integrirani korak hlađenja je ono što čini izlaznu geometriju stroja pouzdanom i ponovljivom — značajna prednost u odnosu na ručne pristupe ili pristupe s više stanica gdje je vrijeme i uvjete hlađenja teže kontrolirati.
Servo Dual-Feed za točnost više savijanja: Mehanizam dvostrukog dodavanja sa servo pogonom pomiče cijev s tolerancijom duljine dodavanja od ±1,5 mm, podržavajući sekvencijalne operacije višestrukog savijanja u jednom ciklusu punjenja. Dosljedna točnost dodavanja znači da udaljenost između točaka savijanja ostaje kontrolirana čak i na složenim profilima cijevi.
Brzina ciklusa: Pojedinačne operacije savijanja dovršavaju se za samo 0,1 sekundu, s praktičnim rasponom od 0,1–8 sekundi, ovisno o geometriji cijevi, pružajući fleksibilnost i za jednostavne i za složene programe izrade dijelova.
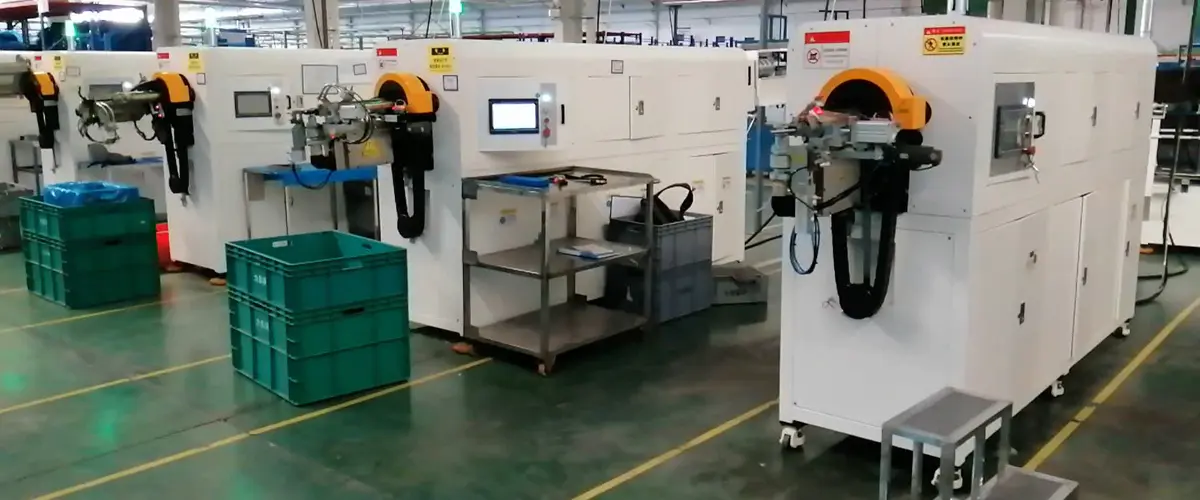
Učinkovitost proizvodnje: U usporedbi s konvencionalnom višefaznom opremom, ovaj stroj pruža više od 50% poboljšanja ukupne učinkovitosti proizvodnje i smanjuje vrijeme mirovanja među procesima za približno 30% u scenarijima serija. Ovi su dobici izravno primjenjivi na aplikacije velikog volumena kao što su rashladni vodovi za automobile, usmjeravanje kočionih crijeva i cijevi pneumatskog kruga.
Dosljednost kvalitete od kraja do kraja: S grijanjem, savijanjem i hlađenjem koji se odvijaju unutar jedne automatizirane ćelije, kvaliteta dijelova više ne ovisi o brzini ili pažnji ručnih prijenosa između stanica. Svaka cijev u seriji ima isti toplinski profil i iste uvjete oblikovanja, što se prevodi u čvršću dimenzionalnu konzistenciju i niže stope odbijanja.