Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / PA Stroj za savijanje cijevi: Praktični vodič za pouzdanu proizvodnju cijevi
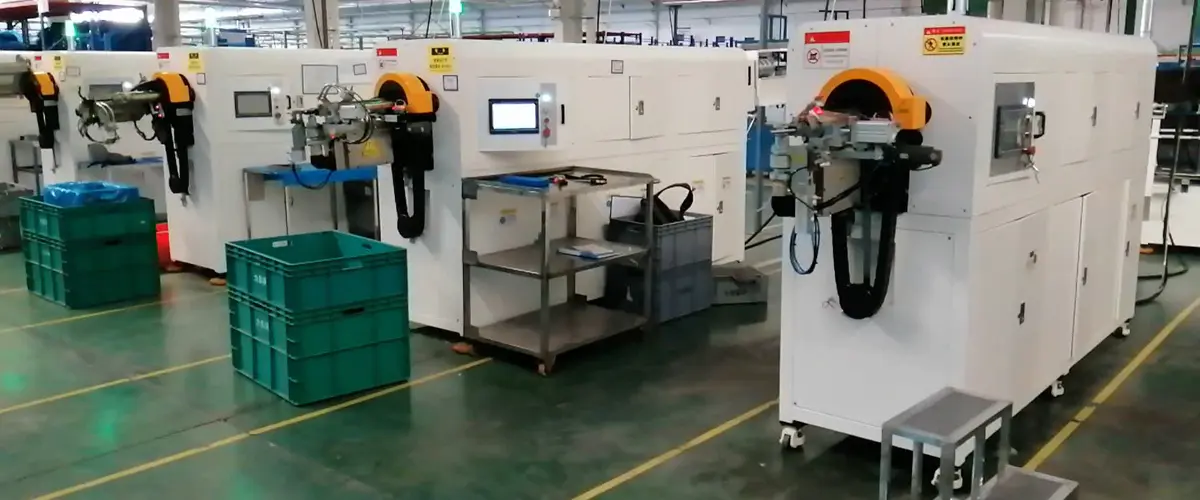
PA cijev nije smanjena verzija bakrene ili čelične cijevi, a stroj za savijanje PA cijevi nije samo metalna savijačica s drugačijim kalupom. Cijev od poliamida ima drugačiji uzorak opruge, različitu površinsku osjetljivost i drugačiji skup načina kvara. Ako ste ikada gledali kako se savijanje lijepog izgleda pretvara u spljoštenu ili savijenu liniju nakon otvaranja stezaljki, već znate da stroj, alati i postavke moraju raditi kao jedan sustav.
Proveli smo godine gradeći opremu za obradu cijevi u Šangaju, a lekcije iz naše vlastite radionice su jednostavne: definirajte cijev, kontrolirajte savijanje i dokažite rezultat. Ovaj vodič prolazi kroz praktične točke o kojima razgovaramo s proizvodnim timovima prije nego što projekt savijanja PA cijevi pređe s uzorka na serijski izlaz. Ako želite širi kontekst, možete pročitati više o našoj pozadini obrade cijevi .
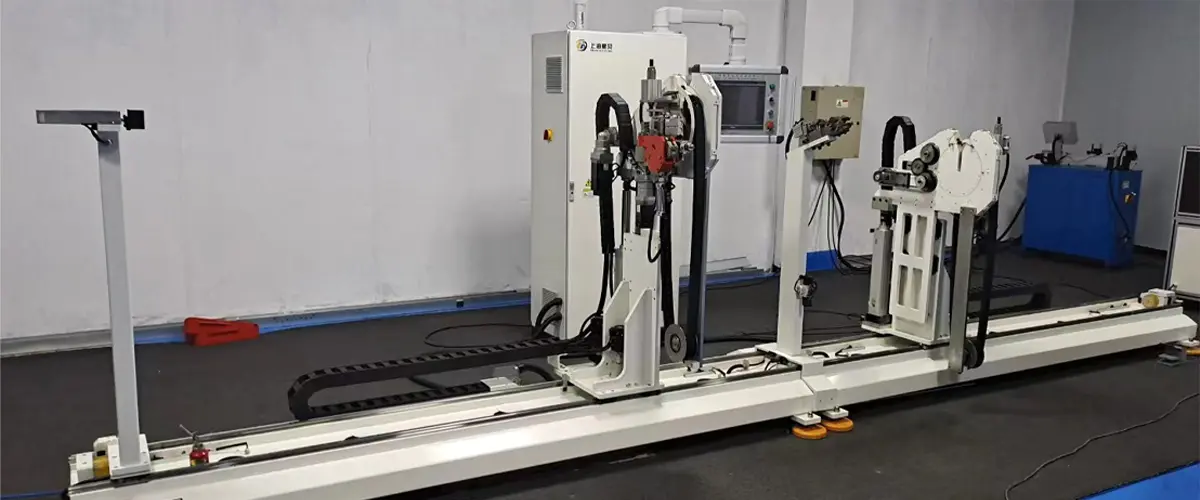
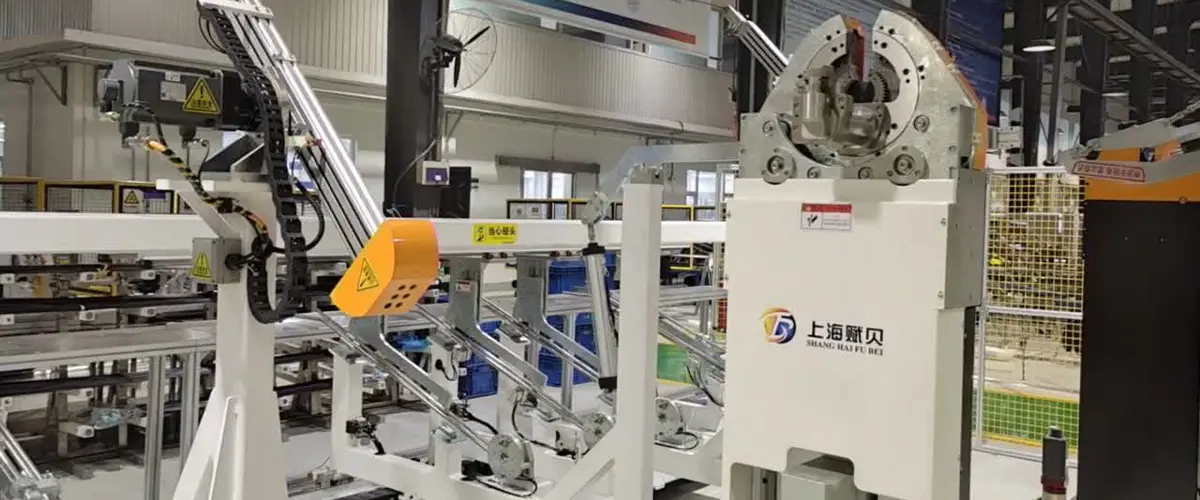
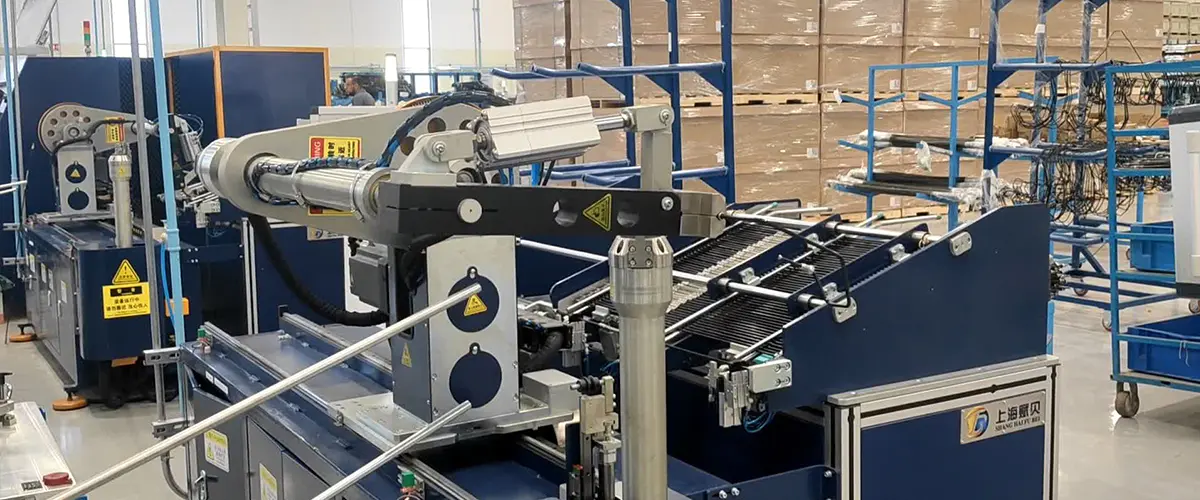
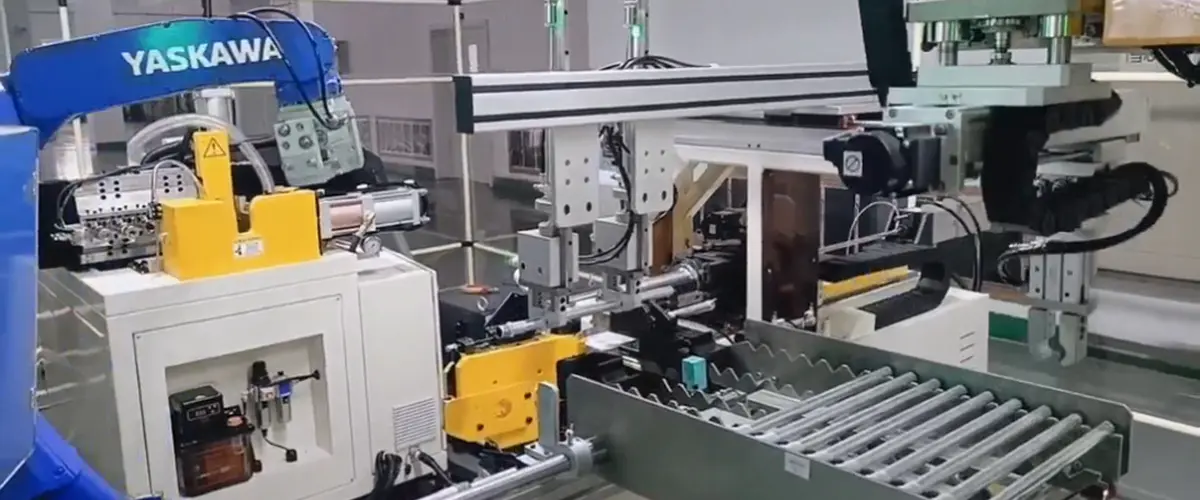
A Stroj za savijanje PA cijevi oblikuje poliamidnu cijev kroz kontrolirani slijed: uvlačenje, stezanje, savijanje, rasterećenje. Kalup za savijanje postavlja polumjer središnje crte. Stezna matrica drži cijev na matrici. Tlačna matrica prati vanjsku stranu savijanja i pomaže u kontroli protoka materijala. U nekim se postavama može koristiti matrica za brisanje ili unutarnja potpora za smanjenje spljoštenosti i nabora. Razlika s PA je u tome što se materijal drugačije gura natrag. Elastično je, osjetljivo na temperaturu i vlagu, a često je sklonije površinskim tragovima od metala.
Na proizvodnom stroju važna sposobnost nije samo maksimalni kut savijanja. To je ponovljivost: ista duljina posmaka, isti kut savijanja i ista korekcija opruge na prvom dijelu i tisućiti dio. Servo kontrolirane osi, pohrana recepata i jasno sučelje čovjek-stroj čine to praktičnim. Dobro odabran stroj također bi trebao omogućiti operateru podešavanje sile stezanja, brzine savijanja i kompenzacije bez pretvaranja svake promjene u dugotrajno ispitivanje.
Poliamid je obitelj, a ne jedan materijal. PA6, PA66, PA11, PA12 i složeni tipovi mogu izgledati slično na crtežu, ali se ponašati drugačije u savijaču. Debljina stijenke, tolerancija vanjskog promjera, krutost smole, sadržaj vlage i uvjeti skladištenja utječu na rezultat. Zbog toga će recept za savijanje kopiran iz jedne serije možda trebati prilagoditi za sljedeću.
Ove osobine ne čine PA nemogućim za savijanje. Oni čine disciplinu postavljanja važnijom. Stroj koji može držati stabilnu silu stezanja i ponoviti precizan kut savijanja daleko je vrjedniji od onog koji nudi samo veliki nazivni kapacitet.
Kada provodimo probu, obično radimo na pet varijabli prije nego što prosudimo stroj ili alat. Redoslijed je bitan, jer promjena dviju varijabli odjednom može sakriti pravi uzrok lošeg savijanja.
Nakon prvog članka, pregledajte zavoj na ovalnost, stanjivanje stijenke, tragove i pogrešku kuta. Zatim pokrenite malu seriju i ponovno provjerite iste točke. Proces koji radi na jednom uzorku, ali prelazi preko dvadeset dijelova, nije spreman za proizvodnju.
Alati su mjesto gdje dobar stroj postaje dobar proces. Utor za savijanje matrice trebao bi odgovarati promjeru cijevi i podržavati vanjsku stijenku bez priklještenja. Stezne i tlačne matrice trebale bi biti u dodiru s cijevi preko velike površine, jer je točkasto opterećenje čest razlog za tragove i deformacije. Ako je zavoj uski ili je cijev tankih stijenki, možda će biti potrebna matrica za brisanje ili unutarnji nosač za kontrolu unutarnjeg dijela zavoja.
Za PA cijev, čist, suh alat je također važan. Lubrikant koji pomaže pri savijanju metala može privući prašinu ili utjecati na kasniju montažu, stoga svako mazivo treba biti odobreno za materijal i krajnju upotrebu. Kontrole stroja trebale bi omogućiti finu prilagodbu kuta savijanja, kompenzacije opruge i duljine dodavanja, s receptima koji se mogu zaključati ili kontrolirati razinom dopuštenja.

Koristite donju tablicu kao početnu točku za specifikaciju stroja ili pregled dobavljača. Nije zamjena za probu savijanja, ali pomaže odvojiti pitanja koja utječu na proizvodnju od pitanja koja izgledaju dobro samo u brošuri.
| Područje odlučivanja | Što potvrditi | Zašto je to važno |
|---|---|---|
| Specifikacija cijevi | PA stupanj, vanjski promjer, zid, tolerancija, stanje vlage | Različiti PA stupnjevi različito se vraćaju i mogu trebati različitu podršku. |
| Geometrija zavoja | Radijus središnje linije, kut savijanja, ravne duljine, zazor | Uski radijusi i kratke ravne linije povećavaju rizik od ovalnosti i tragova. |
| Alati | Utor za matrice, materijal za umetanje, brisač ili unutarnji nosač | Loš kontakt može zgnječiti, označiti ili spljoštiti cijev čak i na sposobnom stroju. |
| Kontrola | Servo osi, pohrana recepata, korekcija opruge, razine pristupa | Ponovljivost ovisi o stabilnim postavkama i kontroliranim promjenama. |
| Validacija | Prvi artikal, provjere serije, ispitivanje curenja ili tlaka ako je potrebno | Savijanje koje izgleda ispravno još uvijek mora dokazati da ispunjava zahtjeve za sklapanje. |
Ako također uspoređujete materijalne obitelji, ovaj vodič za odabir a stroj za savijanje najlonskih cijevi daje koristan kontekst o rukovanju alatima i cijevima.
PA cijev je uobičajena u automobilskim vodovima tekućine i zraka, sklopovima klima uređaja i industrijskim pneumatskim sustavima, iako točna ocjena i odobrenje ovise o primjeni. U tim se područjima stroj za savijanje rijetko ocjenjuje sam za sebe. Ocjenjuje se po tome može li isporučiti konzistentno savijanje koje odgovara sljedećem koraku sastavljanja bez prerade.
Za proizvodnju planirajte stroj kao dio linije, a ne kao otok. Razmotrite kako će se cijev puniti, kako će se gotovi dijelovi istovarati, gdje će se vršiti inspekcija i kako će se zamjene bilježiti. Ako ista ćelija radi s nekoliko brojeva dijelova PA cijevi, brze izmjene recepata i jasna identifikacija alata mogu uštedjeti više vremena od malog povećanja maksimalne brzine savijanja.
Održavanje nije glamurozno, ali je ono gdje se spriječavaju mnogi problemi savijanja. Provjerite istrošenost alata, poliranje i naslage na početku svake smjene. Pogledajte stezne umetke za rezove ili izravnavanje. Provjerite je li vodilica za uvlačenje poravnata i jesu li senzori čisti. Vodite mali zapisnik o provjerama kuta savijanja i promjenama kompenzacije tako da je pomak vidljiv prije nego što postane otpad.
Operatori bi također trebali znati kako izgleda dobro savijanje za svaki broj dijela. Blagi trag može biti kozmetički na jednoj tubi, a na drugoj otpad. Jasni uzorci za prihvaćanje, dobro osvjetljenje i kratki put eskalacije za sumnjive dijelove čine više za kvalitetu od dugog priručnika koji nitko ne čita.
Odabir stroja za savijanje PA cijevi zapravo je pitanje pristajanja: pristajanja između cijevi, alata, upravljačkog sustava i proizvodne rutine. Započnite s crtežom cijevi i savijanja, pokrenite pažljivo ispitivanje i potvrdite malu seriju prije povećanja. Ako nam pošaljete uzorak cijevi, crtež savijanja i ciljano vrijeme ciklusa, možemo vam pomoći da prođete kroz praktične detalje i odaberete konfiguraciju koja odgovara poslu.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Zgrada A, br. 299 Tangming Road, industrijska zona Shihudang, okrug Songjiang, Šangaj, Kina
Autorska prava © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights rezervirano Tvornica opreme za automatiziranu obradu cijevi